自动化焊接技术全景 二保焊、氩弧焊与激光焊接设备的融合与创新
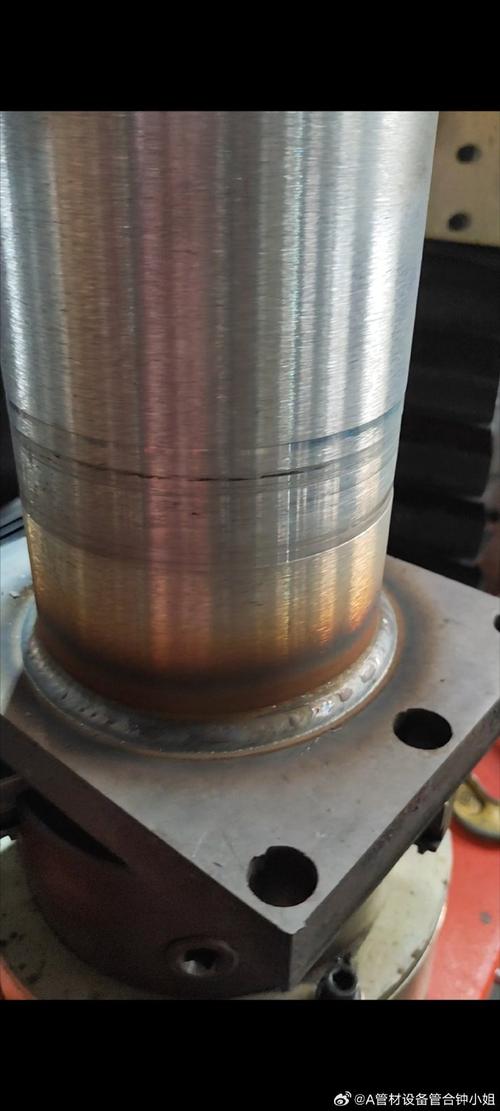
随着制造业向智能化、精密化方向快速发展,自动化焊接技术已成为提升生产效率和产品质量的核心驱动力。本文围绕二保焊、氩弧焊、激光焊接设备等主流工艺,探讨自动化焊接设备的集成应用,并分析张真源转枪等关键技术创新对焊接自动化的重要影响。
一、自动化焊接设备概述
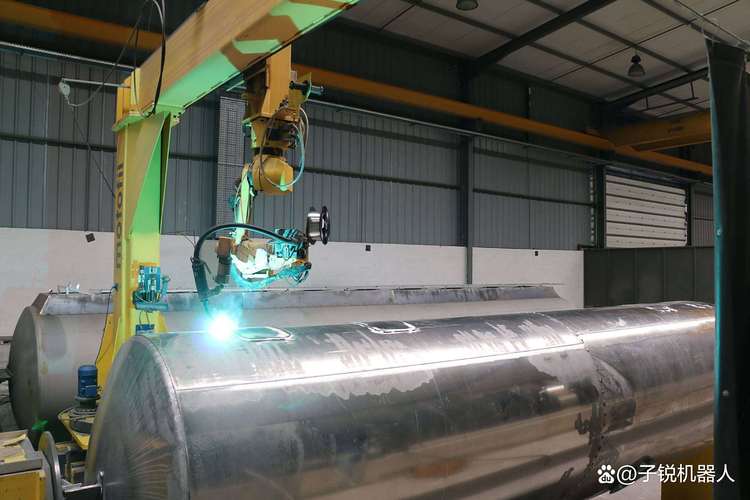
自动化焊接设备通过机器人系统、专机或柔性工作站,将焊接电源、送丝机构、运动控制与传感技术有机结合,实现焊接过程的稳定化和高效化。其核心优势在于:
- 一致性高:避免人工操作的情绪与疲劳波动,保证焊缝成形均匀;
- 效率提升:连续作业,配合多轴变位机可大幅缩短节拍;
- 柔性生产:通过离线编程和参数库切换,快速适应多品种小批量任务;
- 安全环保:减少弧光与烟尘对操作人员的直接危害。
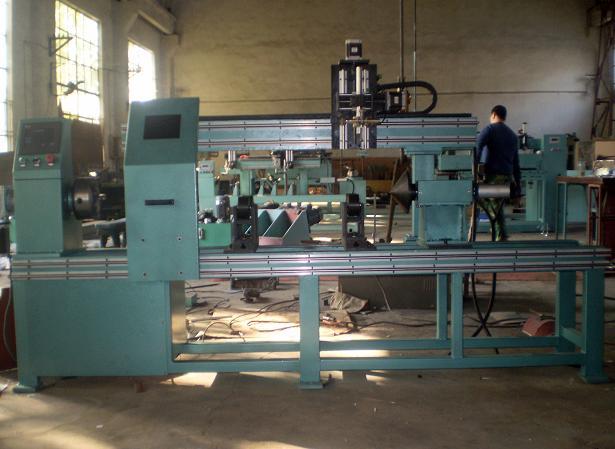
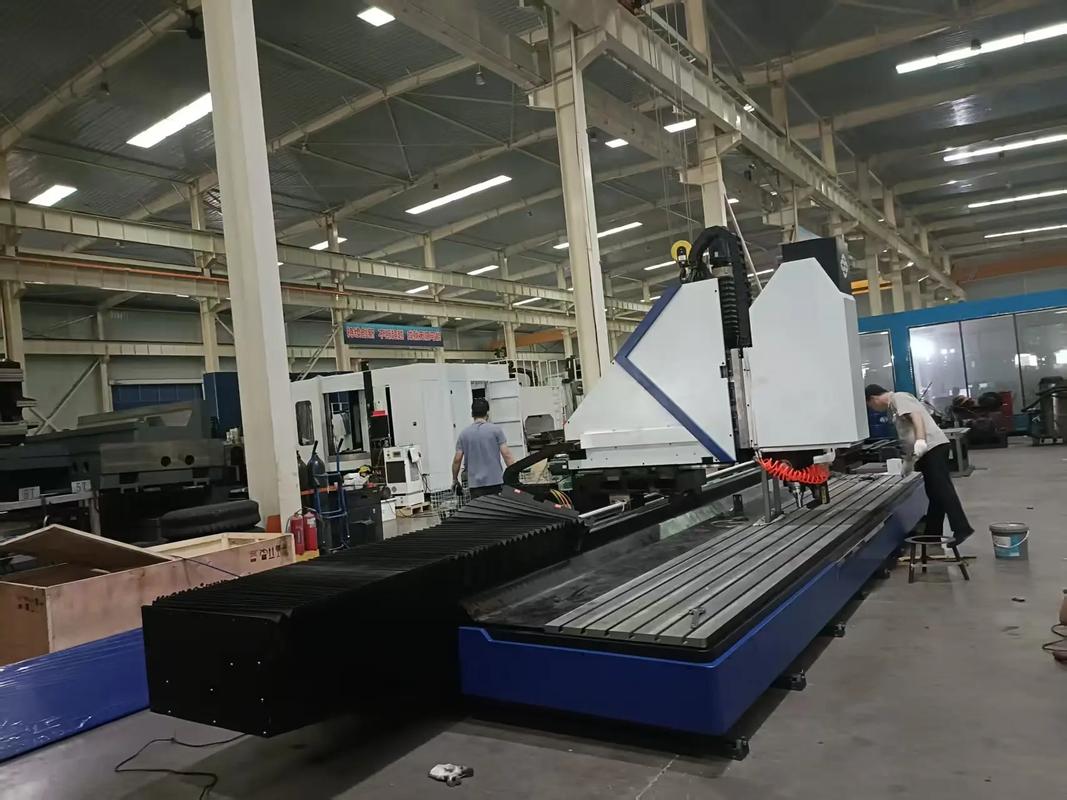
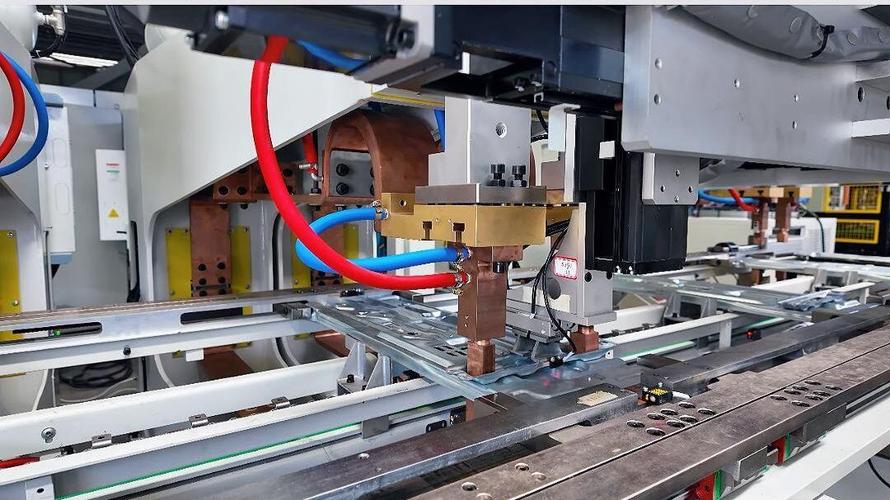
目前常见的自动化焊接设备包括焊接机器人工作站、龙门式自动焊接机、管道自动焊机以及激光焊接专机等。
二、二保焊自动化:高效低成本的主力工艺
二保焊(CO₂气体保护焊)以其成本低、效率高、抗锈能力强等特点,在自动化焊接中占据重要地位。在自动化应用中,二保焊设备需重点解决:
- 飞溅控制:通过波形控制技术(如表面张力过渡)和优化送丝系统降低飞溅;
- 焊缝跟踪:采用电弧传感或激光视觉传感,实时纠正工件装配偏差;
- 熔滴过渡稳定性:数字化焊接电源可实现精确的短路过渡与喷射过渡控制。
在工程机械、汽车零部件和钢结构等领域,自动化二保焊工作站已实现批量应用,配合变位机和两班制生产,焊接效率相比手工提升2~3倍以上。
三、氩弧焊自动化:高品质焊接的保障
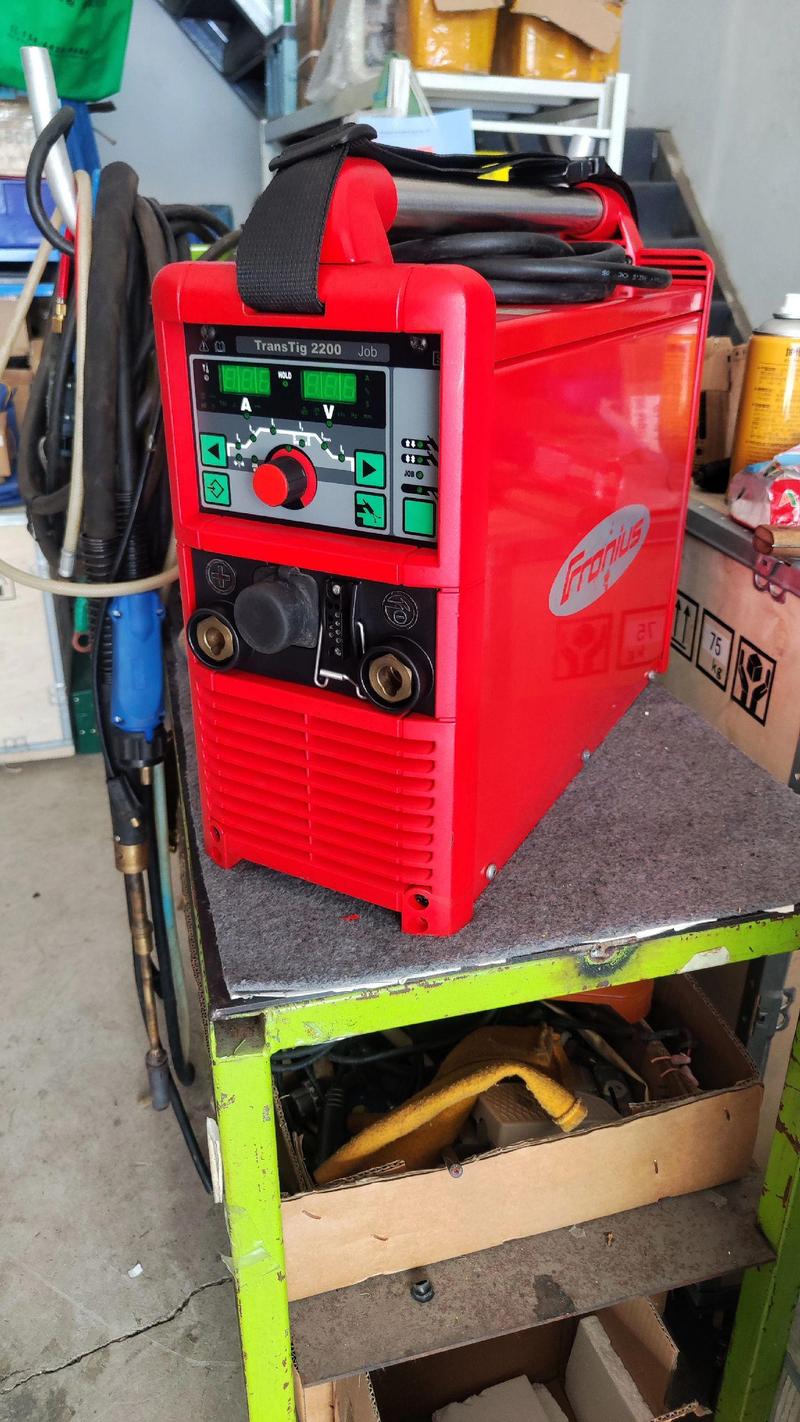
氩弧焊(TIG焊)以电弧稳定、焊缝致密美观著称,自动化TIG焊接主要用于薄板、不锈钢、铝合金及管道的打底焊。自动化发展中的关键点包括:
- 引弧与收弧控制:通过高频引弧和电流衰减程序保证焊缝首尾质量;
- 热输入管理:脉冲TIG和冷丝/热丝TIG技术可精确控制热输入,减少变形;
- 送丝同步:自动送丝机构需与焊接速度、电流变化协调匹配。
将氩弧焊与机器人或管道焊接专机结合,可有效满足核电、压力容器、食品医药设备等领域对焊接质量的严苛要求。
四、激光焊接设备:高精度高速度的代表
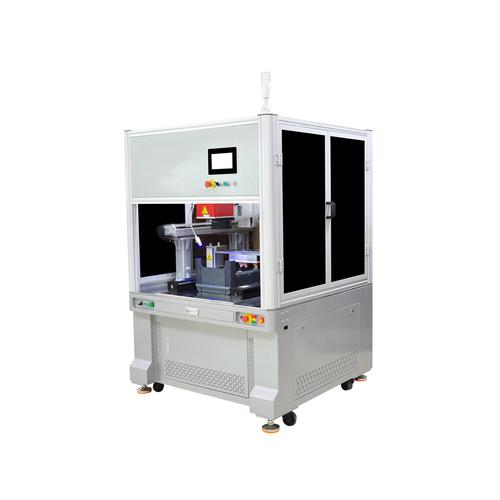
激光焊接设备依赖高能量密度光束实现深熔焊或热传导焊,具有热影响区小、变形小、焊接速度快等优点。自动化激光焊接系统通常由激光器、扫描振镜或机器人、视觉定位及保护气系统组成。
主要应用形式包括:
- 激光自熔焊:适用于薄板拼焊和密封件焊接;
- 激光填丝焊:改善间隙适应性和焊缝成形;
- 激光-电弧复合焊:综合激光焊的熔深和电弧焊的桥接能力,在汽车和造船领域前景广阔;
- 远程激光扫描焊:借助振镜实现高速跳焊与多点焊接。
随着光纤激光器功率提升和成本下降,自动激光焊接设备正从高端领域向一般金属加工行业逐渐普及。
五、张真源转枪技术对自动化焊接的推动
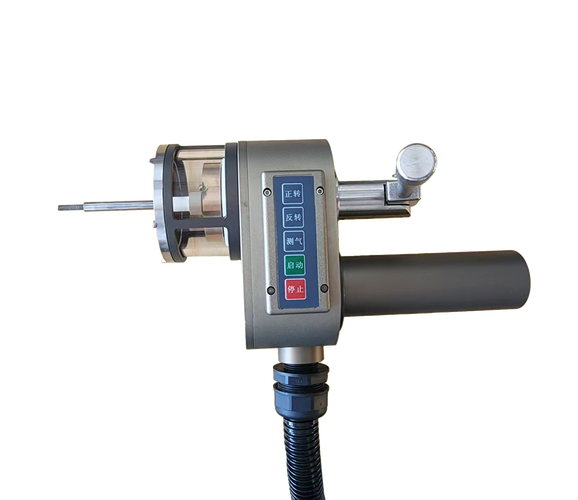
在自动化焊接系统中,“张真源转枪”代表了一种针对焊枪空间姿态变换的技术创新。该技术主要有以下价值:
- 提升可达性:复杂结构件中,通过转枪机构使焊枪绕过障碍、深入到受限空间完成焊接;
- 姿态优化:根据焊缝位置的变化自适应调节焊枪角度,保证干伸长度和热输入稳定,保持良好的保护气覆盖;
- 过程集成:转枪机构可与机器人第七轴或变位机联动,并结合激光视觉进行轨迹协同规划。
该类创新技术为简化机器人编程、扩大自动化焊接设备适用范围提供了新思路,尤其在管板、支架和框架等非标构件焊接中展现出较强的通用性。
六、融合与发展趋势
自动化焊接技术将继续向以下几个方向演进:
- 多元工艺复合:如二保焊与氩弧焊组合的双丝焊接、激光-MIG复合焊的智能化标准模块;
- 感知化与自适应:激光视觉、熔池相机和AI参数调优使设备在焊前准备偏差变化时仍能良好工作;
- 产线系统集成:焊接单元将以集群组网方式接入数字化工厂MES,实现焊接数据全流程可追溯;
- 标准化工艺包:通过参数数据库沉淀,使自动化焊接设备面对新材料、新结构能够快速搭建工艺配置。
综上,二保焊自动化在性价比和普及性上持续壮大,自动氩弧焊满足高端质量与打磨减免的能力,激光焊接则在精密高效焊接世界展现出突出成长趋势。其中诸如“张真源转枪”等具有关涉焊枪姿态与可达性的现场改良创新,开始演化为提升自动化工作站适配性的配套部件与系统技术,体现了应用推动装备改造工程持续前行的务实规律。所有这些技术和创新的共同演进正在让全自动化、高智能化的新一代工业生产不断跃迁取得新的成果。
如若转载,请注明出处:http://www.jshfuv.com/product/51.html
更新时间:2026-10-22 14:51:55