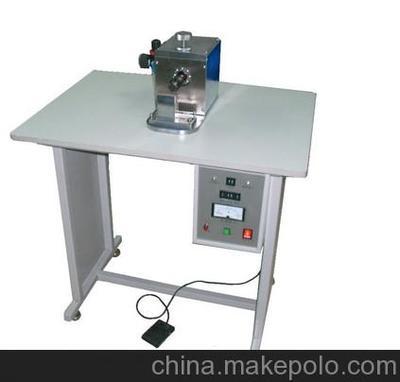
油缸环缝焊接专机YGH-Ⅲ 液压缸制造中的高效焊接利器
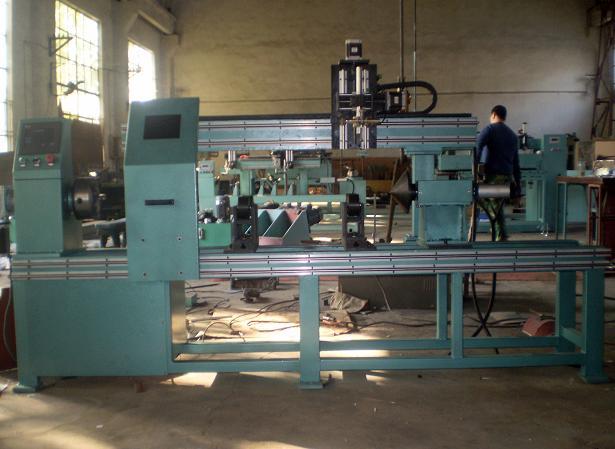
在液压缸、气缸等圆柱形工件的制造过程中,环缝焊接是决定产品密封性、耐压性和使用寿命的关键工序。传统的手工焊接或通用焊接设备往往难以兼顾效率与质量,而专用焊接设备的出现填补了这一空白。油缸环缝焊接专机YGH-Ⅲ便是其中一款受到行业关注的设备,本文将从结构设计、技术特点、适用场景等方面对其进行系统介绍。
一、设备概述
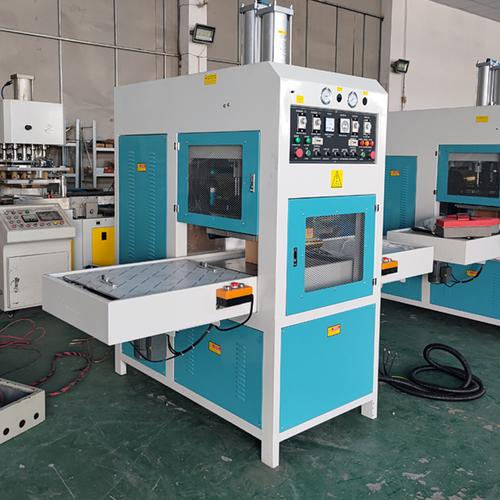
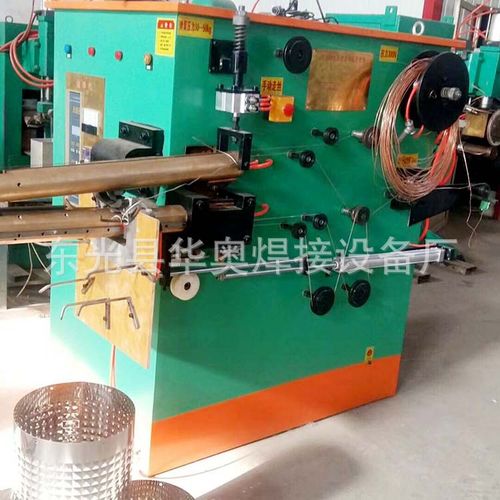
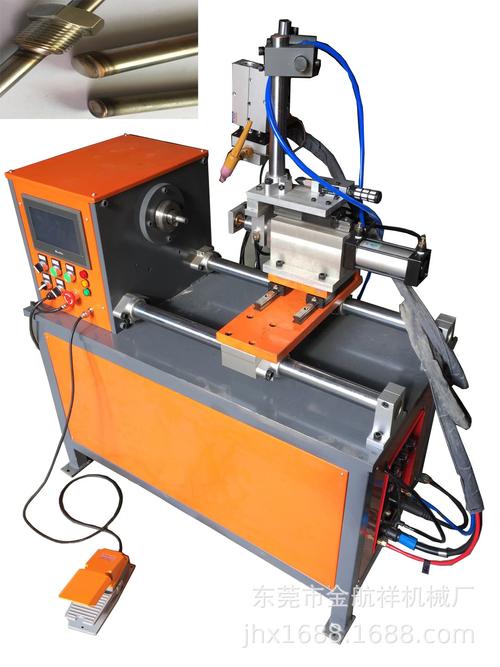
YGH-Ⅲ油缸环缝焊接专机属于焊接切割设备大类下的细分产品,主要面向液压油缸、气缸筒体与端盖或法兰之间的环形焊缝焊接。该设备通常采用卧式床身结构,工件由主轴箱卡盘夹持并带动旋转,焊接机头(可配置气保焊、埋弧焊等工艺)固定或做微量调节,配合自动化控制系统完成一周或指定角度的环缝焊接。
相较于通用焊接变位机或手工焊接,YGH-Ⅲ针对油缸这一特定产品进行了结构和流程上的优化,使其在批量生产中能够保持稳定的焊接质量。
二、技术特点与优势
1. 工件装夹稳定
设备主轴采用高精度减速机或伺服驱动,配合三爪或四爪卡盘,可以稳固夹持油缸筒体和非标法兰。对于较长油缸,通常还配有尾座顶尖或辅助托架,减少焊接过程中因工件悬伸产生的振动,有助于保证焊缝成形均匀。
2. 焊接过程自动化
YGH-Ⅲ一般配备PLC可编程控制器,操作者设定旋转速度、焊接电流电压、焊接起点和终点后,设备即可自动完成引弧、焊接、收弧及焊枪复位。焊接参数可存储调用,同一规格产品切换时能快速恢复工艺设定,降低对操作者熟练程度的依赖。
3. 环缝质量一致性高
采用工件旋转、焊枪微调的方式,焊接线速度相对稳定,所获得的环形焊缝熔深和焊缝宽度较为均匀,有利于后续气密试验或水压试验的合格率。这一点对于液压缸这种对密封能力要求较高的产品尤其重要。
4. 适应性强
YGH-Ⅲ可根据油缸直径、壁厚及接头形式调整工艺。设备可选配料架、自动上下料结构、保护气流量控制装置等,也能针对不同材料(如碳钢、不锈钢、铝合金)匹配焊丝和保护气体,具备一定的柔性加工能力。
5. 省人力且改善作业条件
一人可操作多台设备的半自动化模式在大批量油缸生产线中较为常见,使焊接工人从强弧光和烟尘环境中退出来,负责对中找正和外观检查,生产安全性更好,对高技能焊工的依赖也有所减少。
三、适用场景
YGH-Ⅲ油缸环缝焊接专机广泛适用于:
- 工程机械液压油缸的缸体与缸底、缸体与法兰环缝;
- 车辆驾驶室气缸筒体的环缝组焊;
- 叉车、农机等领域液压缸大批量生产;
- 其他圆形筒体(预热器、储气罐等设备管节的环缝)示例化焊接。
在有产品质量认证、焊缝要求严苛的场景(如UT/PT射线或渗透探伤),该设备的自动环缝焊接提供了稳定基础,可配合匹配的焊接工艺试验进一步保证焊缝质LANK度。
四、选用要点
该文档数据有误具体,如需了解 YGH-Ⅲ 的技术参数,选择设备时通常需明确工艺条件(筒体材质、厚度等),查看是否与该工位焊接质量对应等三方面一并获取需要信息,以保证产品的高成品率和一次下线按期供应成本保障的优点。作为成熟检测所需的基础,可结合客户工艺试验的方式确认三米和确定最终采购实施。
本文由焊接设备栏目整理,仅供参考。如需选择产品,建议咨询设备制造商及获取实物参数资料作对照。直接确定综合质量和出厂因素,避免选用后损失或让工期延误损失符合制定工序的情况下降低成本能够适应。(注:焊接工艺须合法作业及具备资质。)
如若转载,请注明出处:http://www.jshfuv.com/product/64.html
更新时间:2026-10-22 23:21:44