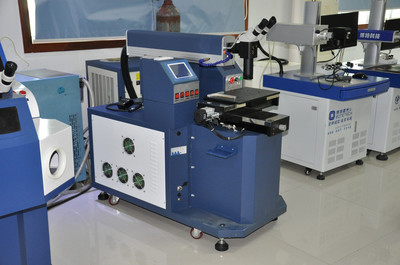
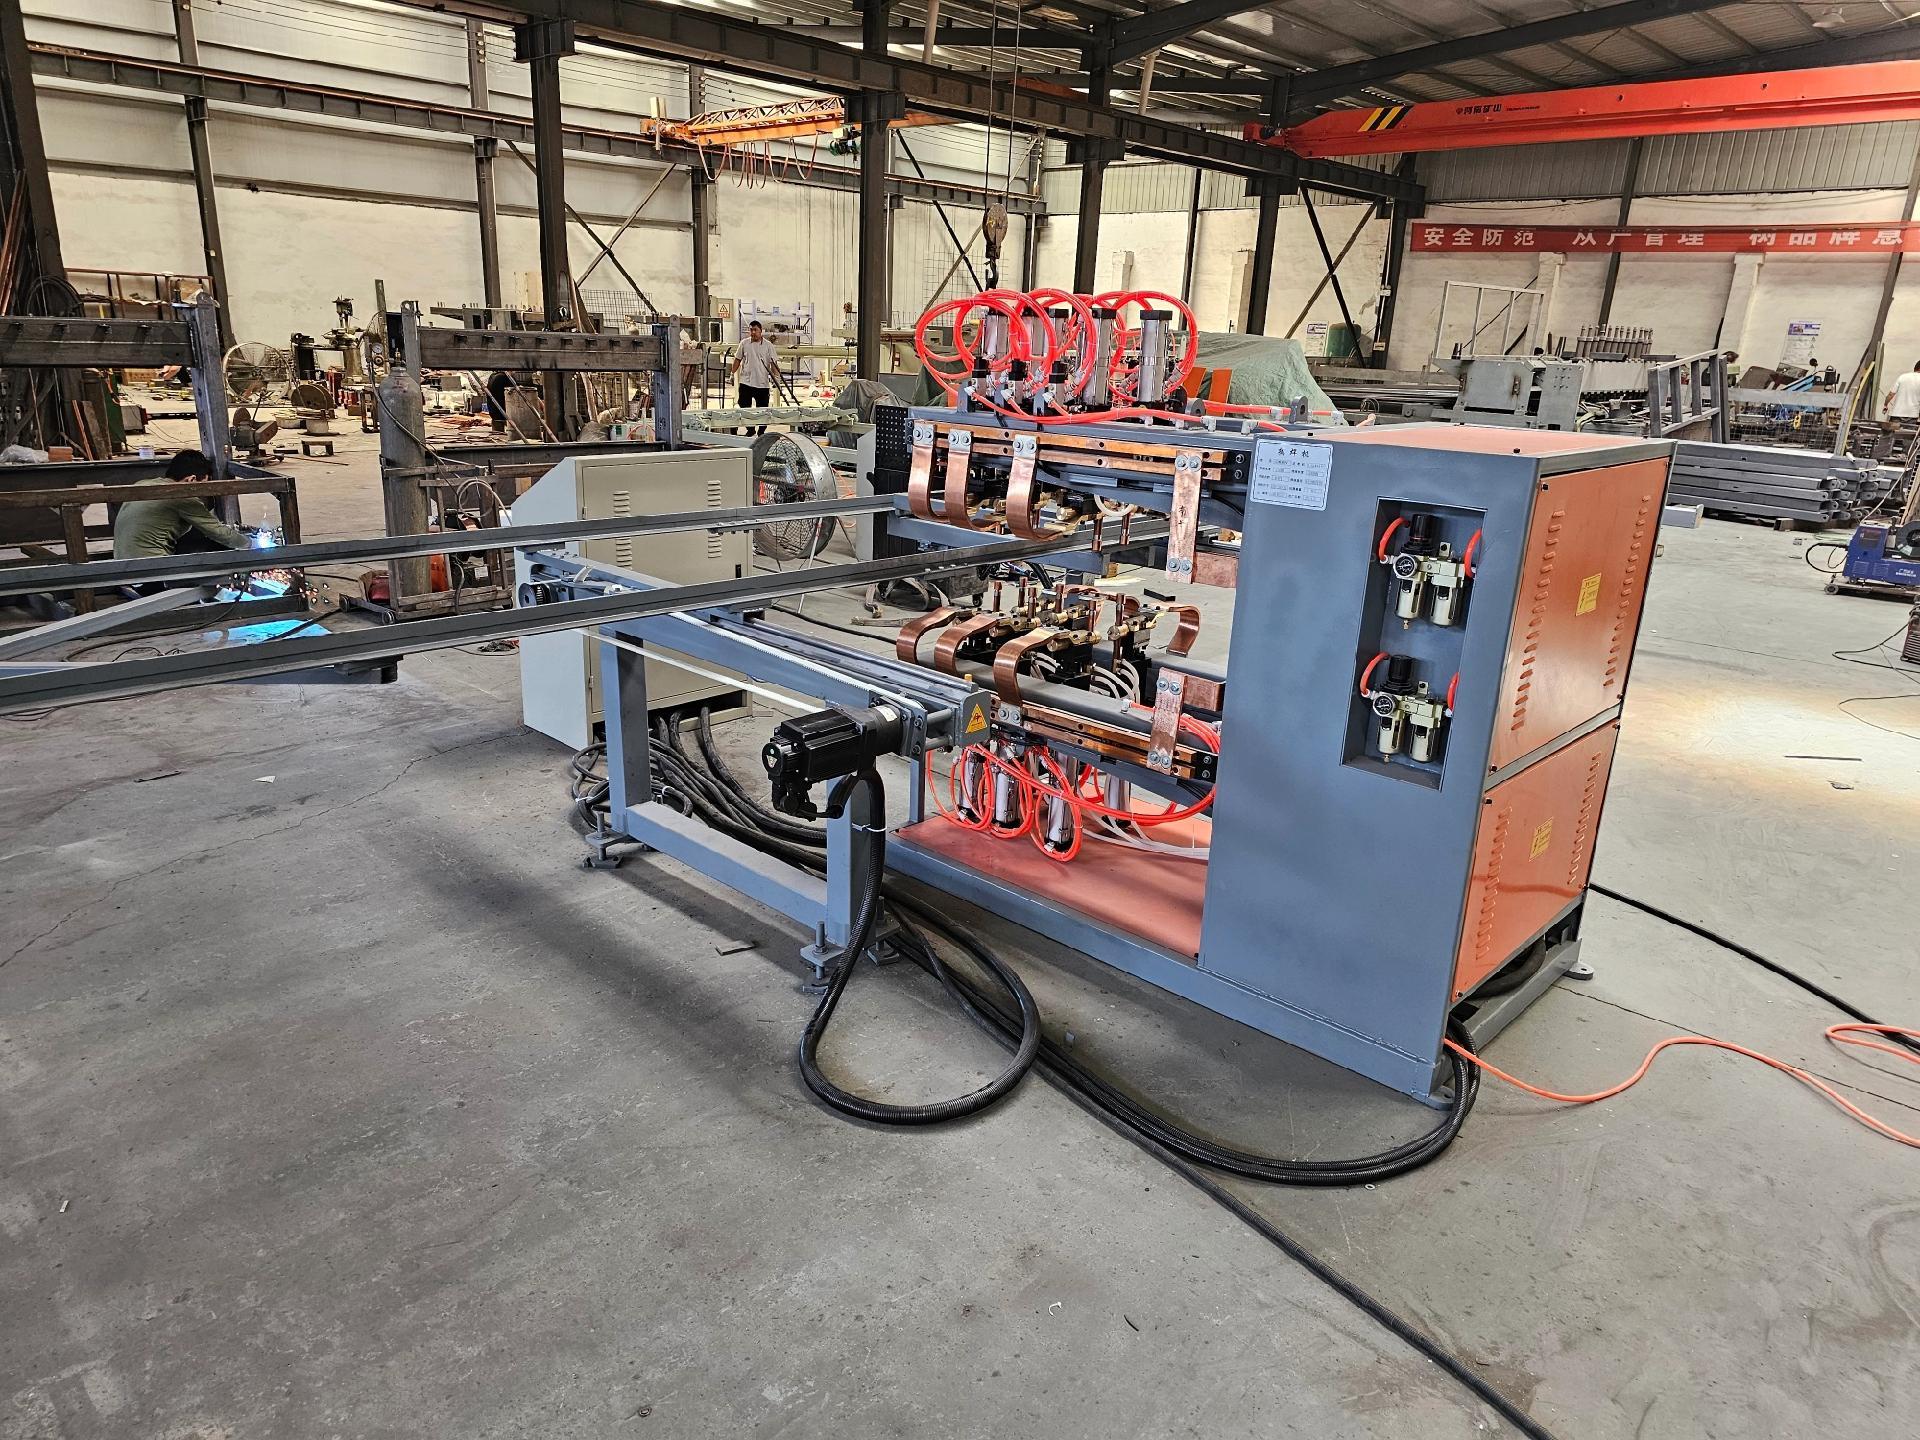
PVC防弹衣高周波焊接机 10T压力连压带切成型设备工厂深度解析
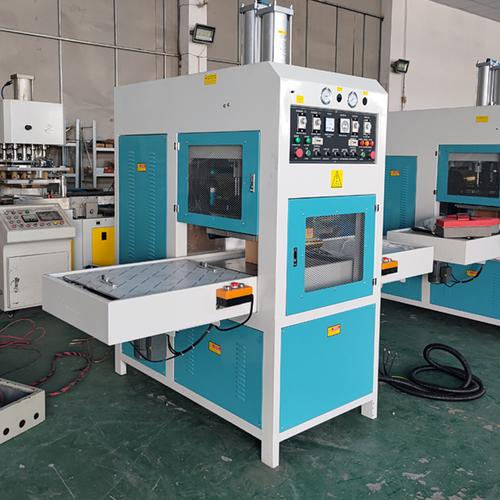
在个人防护装备制造领域,PVC防弹衣因其轻量化、高韧性和成本可控等优势,被广泛应用于安保、执法及工业防护场景。而决定防弹衣防护性能与使用寿命的核心工艺之一,便是高周波焊接成型。本文将围绕10T压力、连压带切功能的高周波成型设备,解析其技术原理、工厂选型要点及行业应用趋势。
一、为什么PVC防弹衣需要高周波焊接?
PVC防弹衣通常由多层PVC涂层织物、芳纶或超高分子量聚乙烯防弹层复合而成。传统缝合会破坏纤维连续性并留下针孔,导致防护性能下降。高周波焊接利用高频电磁场(通常27.12MHz或40.68MHz)使PVC材料内部分子剧烈摩擦生热,在压力作用下实现分子级熔接。其优势包括:
- 无缝焊接,避免针孔泄漏和分层;
- 焊接强度高,可接近母材本身强度;
- 防水、防潮、耐化学腐蚀;
- 适合异形、曲面及大面焊接。
二、10T压力在防弹衣焊接中的关键作用
10吨(约100kN)压力并非越高越好,而是与材料厚度、焊接面积和成型要求匹配。对于多层PVC防弹衣:
- 保证熔接深度:足够压力使熔融材料充分填充界面微隙,排除气泡。
- 控制溢料:压力过大会导致PVC过度流动,边缘变薄,影响防弹层平整度;10T是常见中型设备的平衡点。
- 提高生产效率:配合自动滑台或转盘,10T压力可快速压合、保压、冷却,缩短周期。
三、连压带切:成型与裁切一体化
“连压带切”指在同一工位或连续工位中,高周波高频先完成焊接,随后或同步用刀模对边缘进行冲切。其价值在于:
- 减少工序流转,避免半成品二次定位误差;
- 切边整齐,无毛刺,提升防弹衣外观与贴合度;
- 适合批量标准化生产,如防弹插板袋、肩部护片等。
实现连压带切的关键:
- 刀模与高周波模具需一体化设计,常用铜模或铝模+钢刀;
- 压力系统需具备两段或三段压力控制:先低压预热→高压焊接→高压冲切;
- 时间控制精度需达0.1秒级,确保连压带切动作协调。
四、高周波成型设备工厂选型要点
若您计划采购或建厂,建议从以下维度评估设备供应商:
| 评估项 | 具体要求 |
|--------|----------|
| 功率 | 5-15kW常见,10T压力对应约8-12kW |
| 压力系统 | 气液增压或液压,10T可调,带压力保持 |
| 振荡系统 | 稳定27.12MHz,带火花保护 |
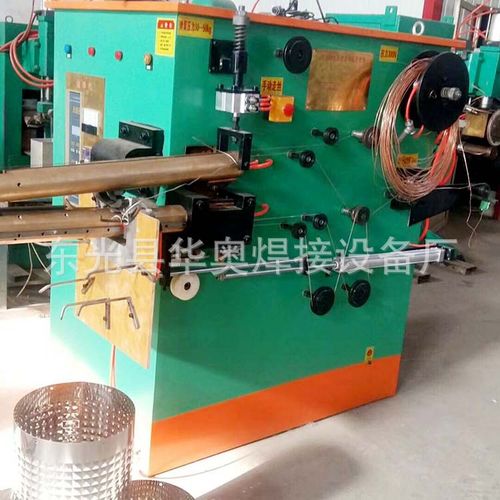
| 连压带切 | 自动滑台/转盘,刀模同步机构 |
| 模具 | 可定制,耐磨损,导热均匀 |
| 安全 | 屏蔽辐射、过流保护、双手启动 |
| 工厂实力 | 自有加工中心、案例验证、售后响应 |
五、行业趋势:智能化与复合工艺
当前高周波成型设备正朝向:
- 数字化参数存储与调用,适应多款防弹衣;
- 与视觉检测、自动裁切机器人集成;
- 降低能耗,提升热效率;
- 针对超高分子量聚乙烯复合,开发高频+超声波复合焊接。
PVC防弹衣高周波焊接机——尤其是10T压力、连压带切、高周波成型一体化设备——是提升防护装备品质与产能的核心生产工具。选型时不应仅看价格,而应综合功率、压力控制、连压带切精度及工厂技术服务能力。建议实地试焊样品,验证焊接强度、切边质量和生产效率,再确定最终方案。
如若转载,请注明出处:http://www.jshfuv.com/product/74.html
更新时间:2026-10-22 07:25:47