空调底板全自动焊接生产线 电阻焊技术如何重塑空调配件制造
引言
在空调制造行业,底板作为冷凝器、压缩机等核心部件的承重与固定结构,其焊接质量直接决定整机的稳定性、密封性与使用寿命。传统手工焊接或半自动焊接方式不仅效率低下,还容易因人为因素导致虚焊、变形、气孔等缺陷。随着工业自动化与电阻焊技术的深度融合,空调底板全自动焊接生产线应运而生,成为空调配件焊接领域的一次关键升级。
一、为什么空调底板焊接需要全自动生产线?
空调底板通常由镀锌钢板、不锈钢或铝材冲压成形,上面需要焊接支架、螺栓、连接片等多种附件。其生产特点包括:
- 批量大:空调年产量以千万台计,底板需求随之巨大。
- 焊点多:一个底板往往有十几个到几十个电阻焊点。
- 一致性要求高:焊点强度、位置精度直接影响后续装配与整机振动噪音。
- 人工成本上升:熟练焊工稀缺,且长时间作业易疲劳,质量波动大。
因此,全自动焊接生产线成为空调配件焊接的必然选择。
二、电阻焊为何成为空调底板焊接的主流工艺?
电阻焊(尤其是点焊与凸焊)利用电流通过工件接触面产生的电阻热进行熔化连接,具有以下优势:
1. 高效:单个焊点可在几十毫秒内完成,适合大批量生产。
2. 无需填充材料:降低耗材成本,避免气孔、夹渣等缺陷。
ru00a0变形小:热量集中,热影响区窄,适合薄板焊接。
- 易自动化:与机器人、伺服电机、PLC控制天然契合。
在空调底板焊接中,电阻焊主要用于焊接加强筋、安装耳、接地螺柱等。
三、全自动焊接生产线的核心组成
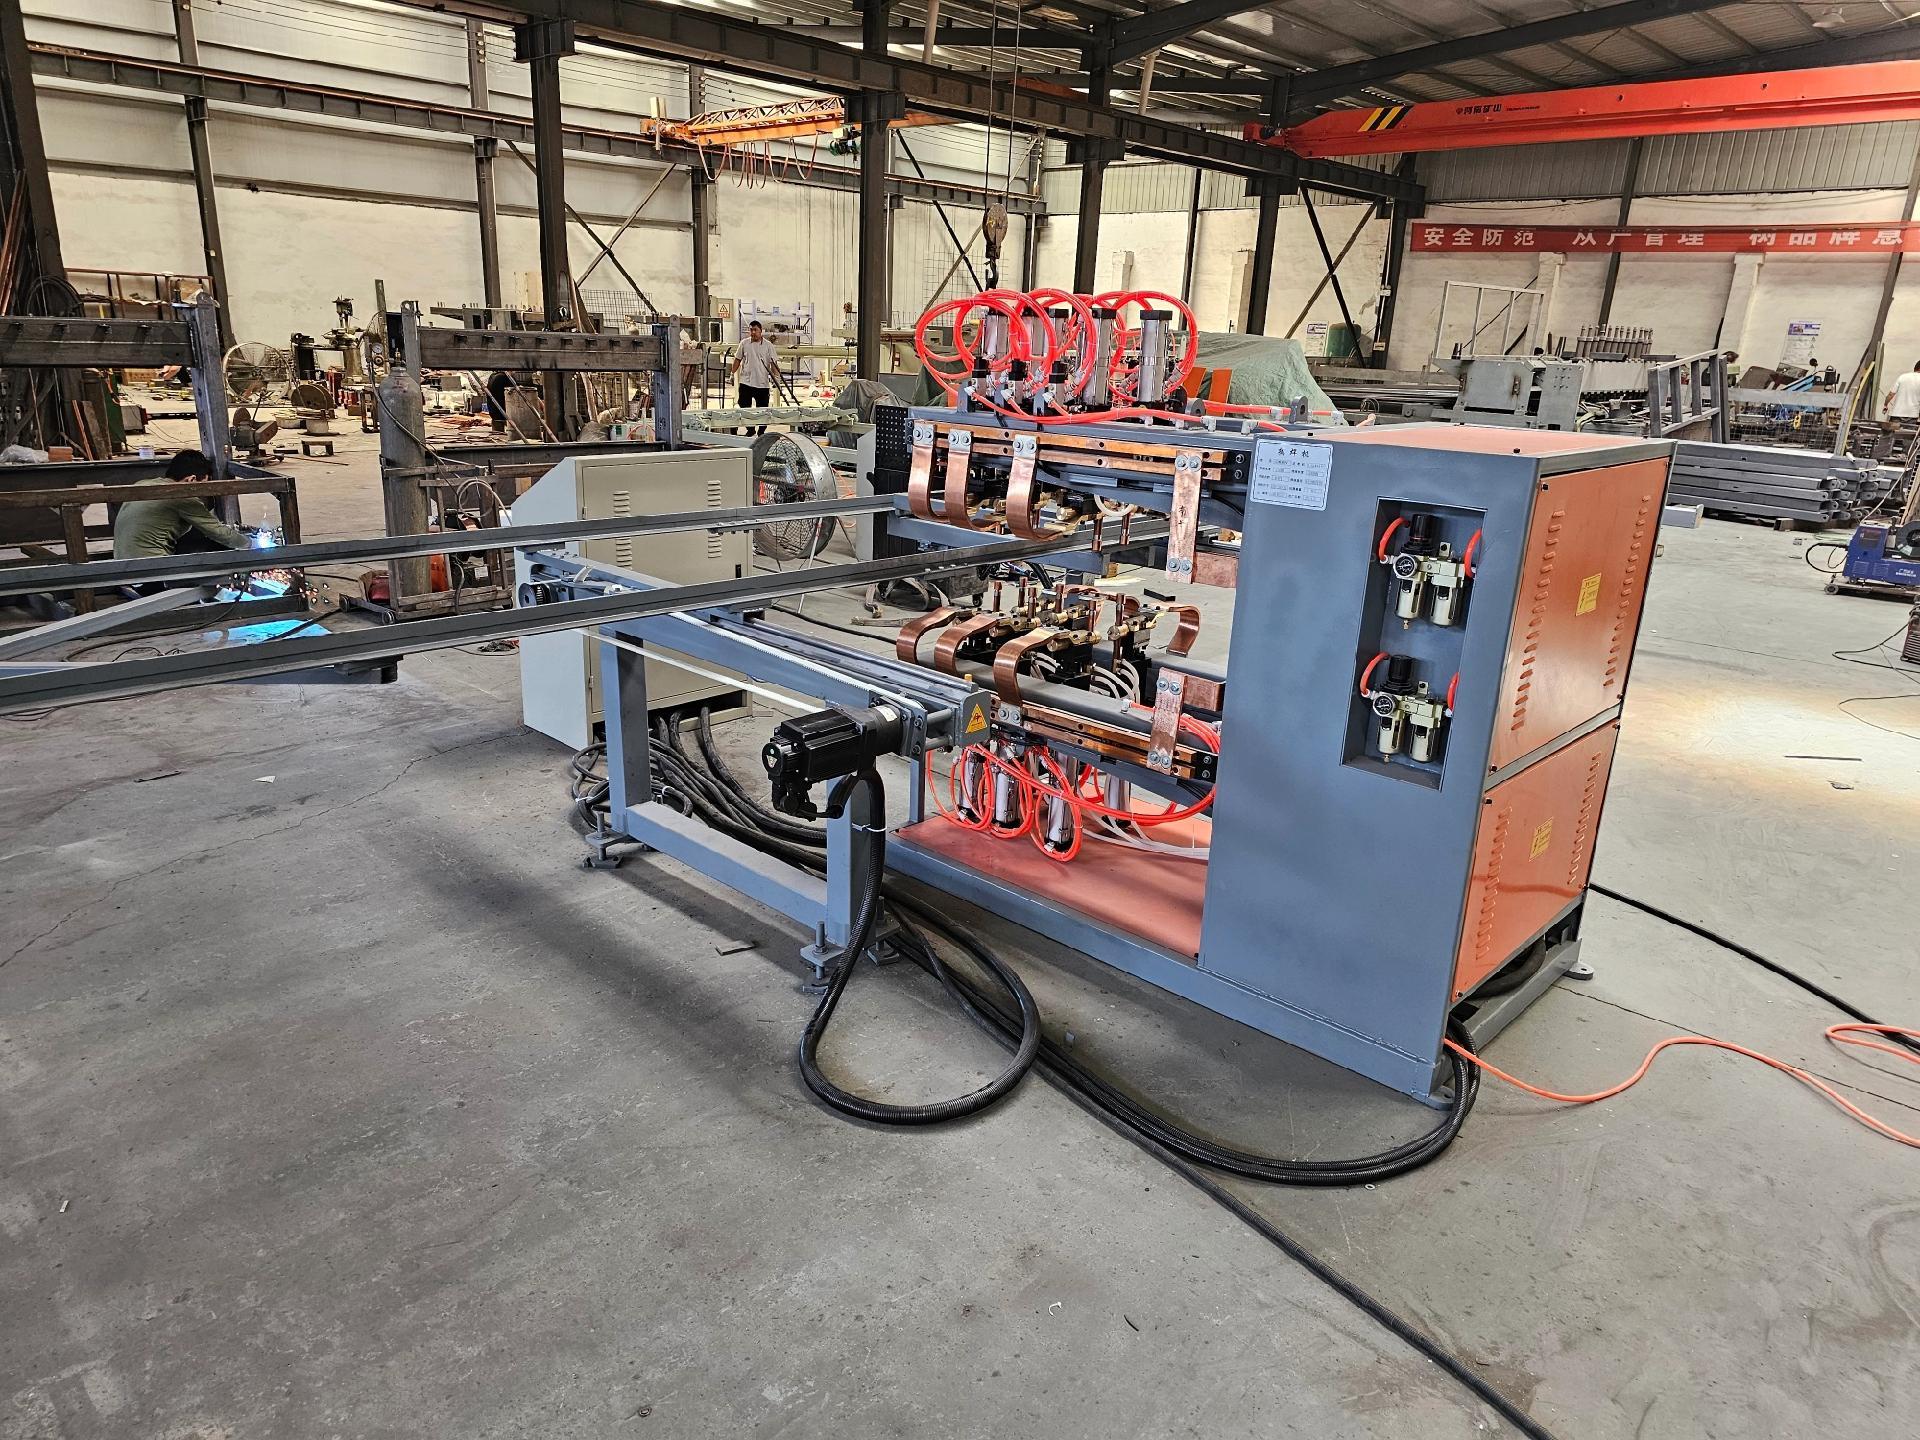
一条典型的空调底板全自动焊接生产线通常包括:
- 上料与定位系统:振动盘、机器人抓取或步进输送带,配合高精度夹具确保底板位置一致。
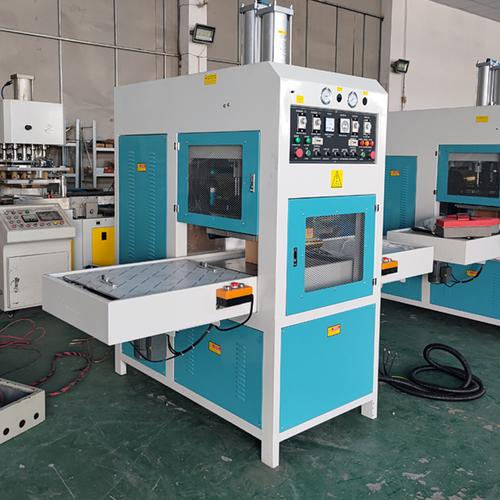
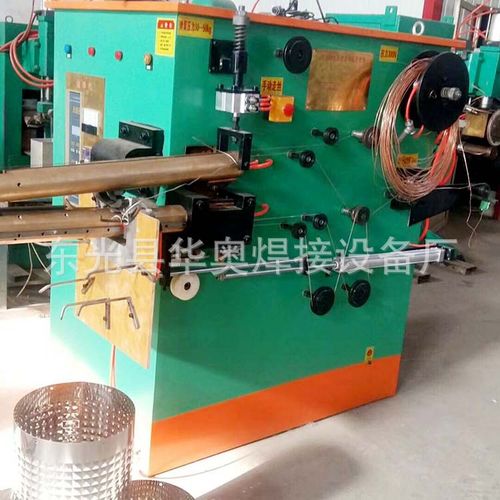
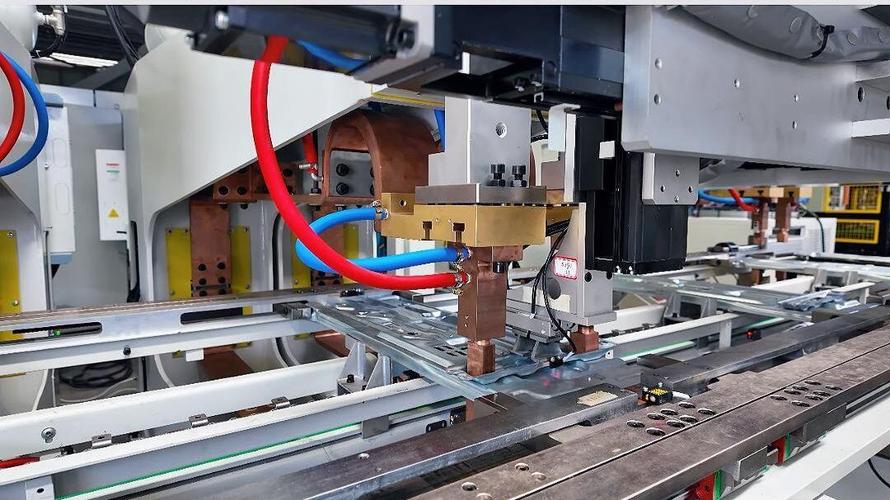
- 多轴伺服焊接专机:可配置多台电阻焊机头,同时或 sequentially 完成多个焊点。
- 电阻焊电源与控制器:中频逆变直流电源或电容储能式电源,实现精确的能量控制与焊接质量监控。
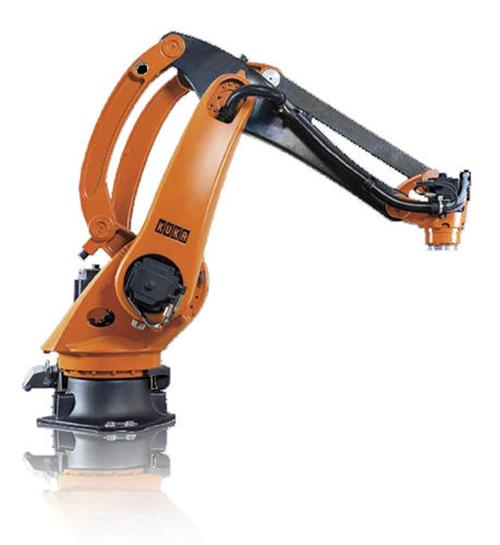
- 机器人与视觉系统:用于复杂三维焊缝的引导与焊后检测。
- 下料与分拣系统:合格品与不良品自动分流。
- 中央控制系统:PLC + HMI + MES接口,记录每件产品的焊接参数,实现可追溯性。
四、自动化焊接带来的实际效益
以某空调配件厂为例,引入全自动电阻焊生产线后:
- 生产效率:节拍从原来的45秒/件提升至12秒/件。
- 焊接质量:虚焊率从2.5%降至0.2%以下。
- 人力节省:每条线由6人减少为1人巡检。
- 能耗降低:中频逆变电源比工频焊机节电30%以上。
- 柔性化:通过程序切换可兼容不同型号底板,换型时间小于5分钟。
五、技术难点与解决方案
尽管全自动电阻焊优势明显,但在空调底板生产中仍需克服以下问题:
- 镀锌板焊接:锌层易导致电极粘附、飞溅。采用 CrZrCu 电极、优化焊接电流波形、定期修磨电极可解决。
- 多层叠焊:底板+支架+螺母板厚度差异大,需使用双脉冲或阶梯电流。
- 焊点偏移:引入激光位移传感器或视觉定位,实时修正焊接位置。
- 电极寿命:通过电极自动修磨装置和压力闭环控制,延长使用寿命30%以上。
六、应用案例
某品牌空调底板生产线采用“六轴机器人 + 两台中频逆变电阻焊机 + 旋转双工位”方案。机器人抓取底板并定位,焊机同时完成12个焊点。整线集成了在线电阻 monitoring 与焊后视觉检测,每个焊点的电流、电压、电阻曲线均被记录。最终产品通过5倍于实际工况的振动测试,无任何焊点失效。
七、未来趋势
- AI 质量预测:基于焊接过程数据训练模型,提前判定焊点强度。
- 数字孪生:在虚拟环境中模拟产线节拍与工艺参数。
- 复合焊接:电阻焊 + 激光焊混合,应对更复杂的空调底板结构。
- 绿色制造:更高能效的逆变电源与新电极材料的应用。
##
空调底板全自动焊接生产线不仅是“机器换人”的典型实践,更是以电阻焊为核心、智能制造为方向的技术升级。对于空调配件焊接企业而言,投资自动化电阻焊产线,意味着同时赢得质量、效率与成本的三重竞争力。随着新材料和新工艺的涌现,全自动焊接必将推动空调制造迈向更高水平的精密与可靠。
如若转载,请注明出处:http://www.jshfuv.com/product/55.html
更新时间:2026-10-22 05:29:27