铝制储罐弧焊节气利器 焊接气体节气设备与省气阀全解析
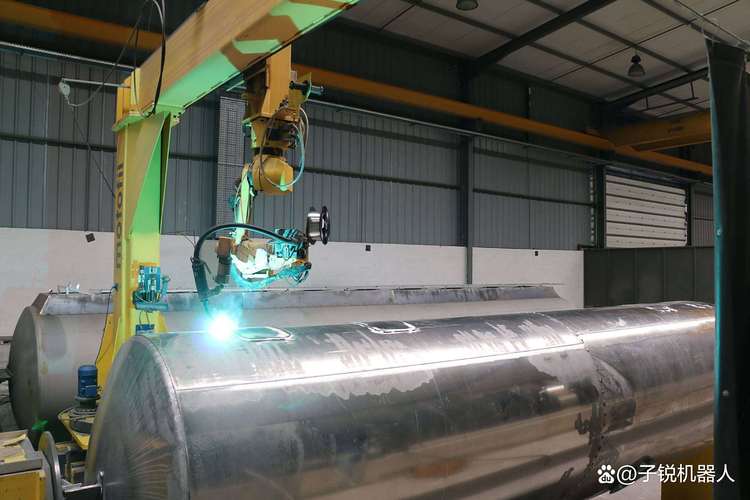
在铝制储罐的焊接生产中,氩气、氦气等保护气体的消耗往往是隐形成本的大头。尤其是在手工氩弧焊(TIG)和熔化极惰性气体保护焊(MIG)工艺中,气体浪费现象普遍存在。如何在不影响焊缝质量的前提下,有效降低气体用量?焊接气体节气设备与专用省气阀应运而生。本文将为您系统介绍其原理、选型要点与应用价值。\n\n一、焊接气体为何需要“节气”?\n\n铝制储罐焊接对保护气体要求极高。铝化学性质活泼,高温下极易氧化,必须依靠惰性气体严密覆盖熔池。实际操作中,大量的气体并未真正参与保护——提前送气、滞后停气阶段的空放,工件间隙、喷嘴距离变化导致的气流紊乱,以及操作者习惯性开大流量,都会造成30%~50%的浪费。以一个中型储罐制造车间为例,仅氩气年消耗就可达数十万元,节气空间十分可观。\n\n二、焊接气体节气设备的工作原理\n\n焊接气体节气设备是集传感、控制、执行于一体的智能供气装置。其核心逻辑是“按需供气”:\n\n1. 动态流量控制:通过高精度流量传感器实时检测焊接电流或操作状态,自动调节气体流量。起弧前以小流量预吹,焊接中根据电流大小匹配最佳流量,收弧后迅速切断,避免冗余。\n2. 气体回收与暂存:部分高端节气设备内置小型储气腔,可回收滞后停气阶段的可用气体,循环利用。\n3. 智能检漏与堵漏:当焊枪未使用或管路泄漏时,设备自动关闭主气路,并发出报警,杜绝待机损耗。\n\n三、弧焊省气阀的关键作用\n\n省气阀是节气设备中的关键执行部件,通常直接安装在焊机气路或焊枪后端。它本质上是一个高响应电磁阀或机械式节流阀,配合控制单元实现快速通断。\n\n在铝制储罐焊接中,省气阀的具体优势包括:\n- 减少提前送气与滞后停气时长,从通常的1~2秒缩短至0.2秒以内,单道焊缝节气约20%~30%。\n- 避免焊工因操作不当随意旋转流量旋钮,通过硬件限流保证流量恒定。\n- 耐高压、耐低温,适应铝焊常用的氩气、氦气及混合气体,寿命可达百万次以上。\n\n四、如何选择适合铝制储罐焊接的节气设备?\n\n1. 适配气体类型:铝焊通常使用纯氩或氩氦混合气,需确认设备的密封材料兼容氦气(分子小易泄漏,对阀体精度要求更高)。\n2. 响应速度:焊接铝时,熔池流动快,起弧和收弧必须干脆。省气阀响应时间应≤10ms。\n3. 流量范围:手工TIG常用5~15L/min,自动MIG可达20~30L/min。选择可调范围覆盖实际需求的型号。\n4. 安装便捷性:建议选用与主流焊机(松下、福尼斯、林肯等)接口兼容的产品,多可串接于气瓶减压阀与焊机进气口之间。\n5. 是否支持多枪集中控制:对于大型储罐作业,可选用一拖多分气管理节气系统,统一管理多工位。\n\n五、经济效益与质量验证\n\n经大量现场测试,一套合格的焊接气体节气设备通常可在3~6个月内收回投资成本。以年耗氩气20万元车间为例,节气率按30%计,年节省约6万元。由于流量稳定适中,减少了因湍流导致的氧化夹渣、气孔等缺陷,焊缝一次合格率反而得到提升。\n\n需要留意的是,节气并非简单地开小流量。用户应先在工艺评定基础上,设定不能低于标准规定的最小保护流量,再组合节气设备的智能控制模式,才能实现“质、效、省”三者平衡。\n\n六、\n\n铝制储罐弧焊面临的成本与质量双重压力,正推动焊接气体节气设备与专用省气阀成为越来越多企业的标准配置。如果您正在寻找针对批量铝罐生产的省气方案,建议先与供应商沟通具体焊接工艺参数,量身定制管路布局与流量控制策略,让每一立方气体都物尽其用。
如若转载,请注明出处:http://www.jshfuv.com/product/56.html
更新时间:2026-10-22 12:47:08