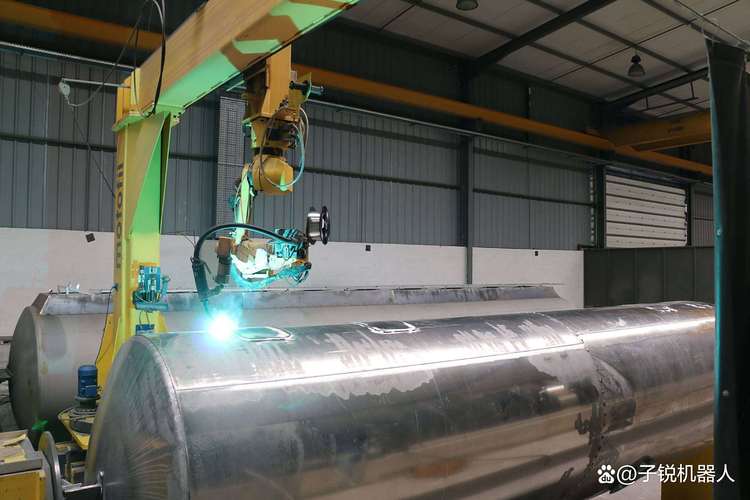
法兰焊接设备调试完成 从安装到投产的关键步骤与验收要点
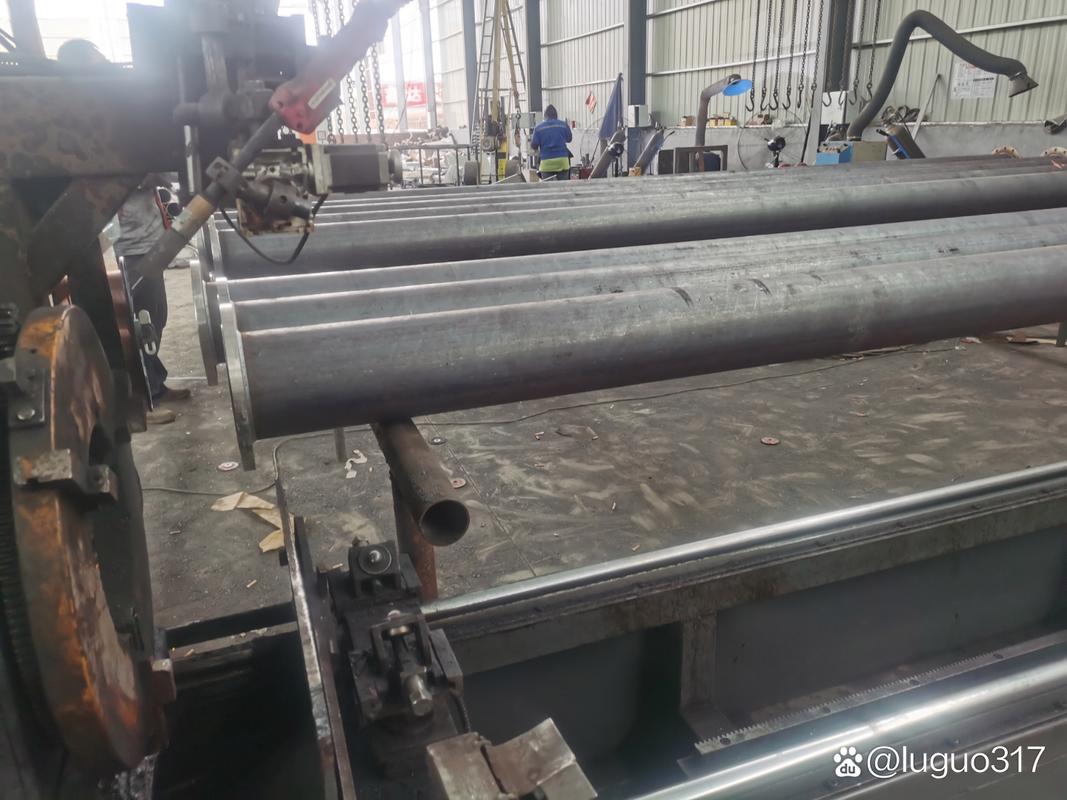
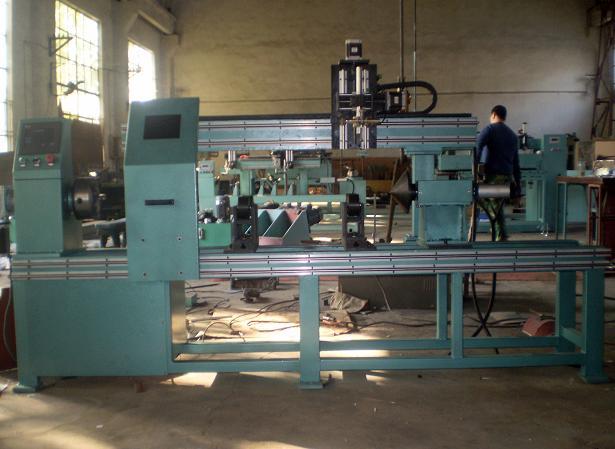
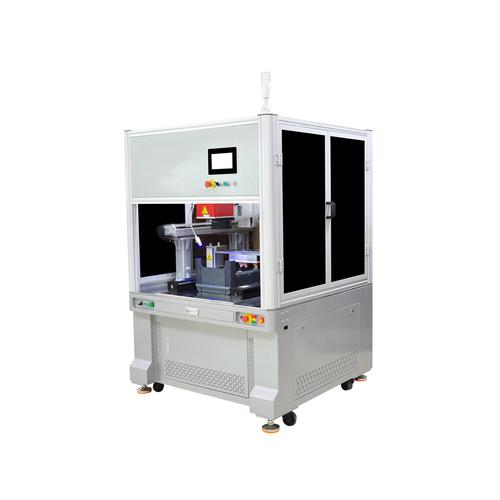
法兰焊接设备的调试完成,标志着设备从安装阶段正式转入试生产或量产阶段。对于管道、压力容器、法兰对接等焊接场景而言,调试质量直接决定焊缝成形、气孔率、熔深一致性以及设备长期运行的稳定性。本文围绕法兰焊接设备调试完成后的关键环节展开,梳理调试内容、验收要点与投产前注意事项,供现场工程师和设备管理人员参考。
一、设备调试完成的核心标志
法兰焊接设备调试完成并非简单“通电运行”,而是指设备在机械精度、电气控制、焊接工艺参数、安全防护等方面均达到设计要求,并完成不少于规定数量的焊接试件,经外观和无损检测合格。具体标志包括:
- 机械系统运行平稳:旋转法兰夹持机构、焊枪调节机构、送丝机构动作准确,无卡滞、异响和异常振动;
- 电气控制系统响应可靠:PLC程序、伺服驱动、人机界面参数设置与反馈一致,急停、限位、互锁保护有效;
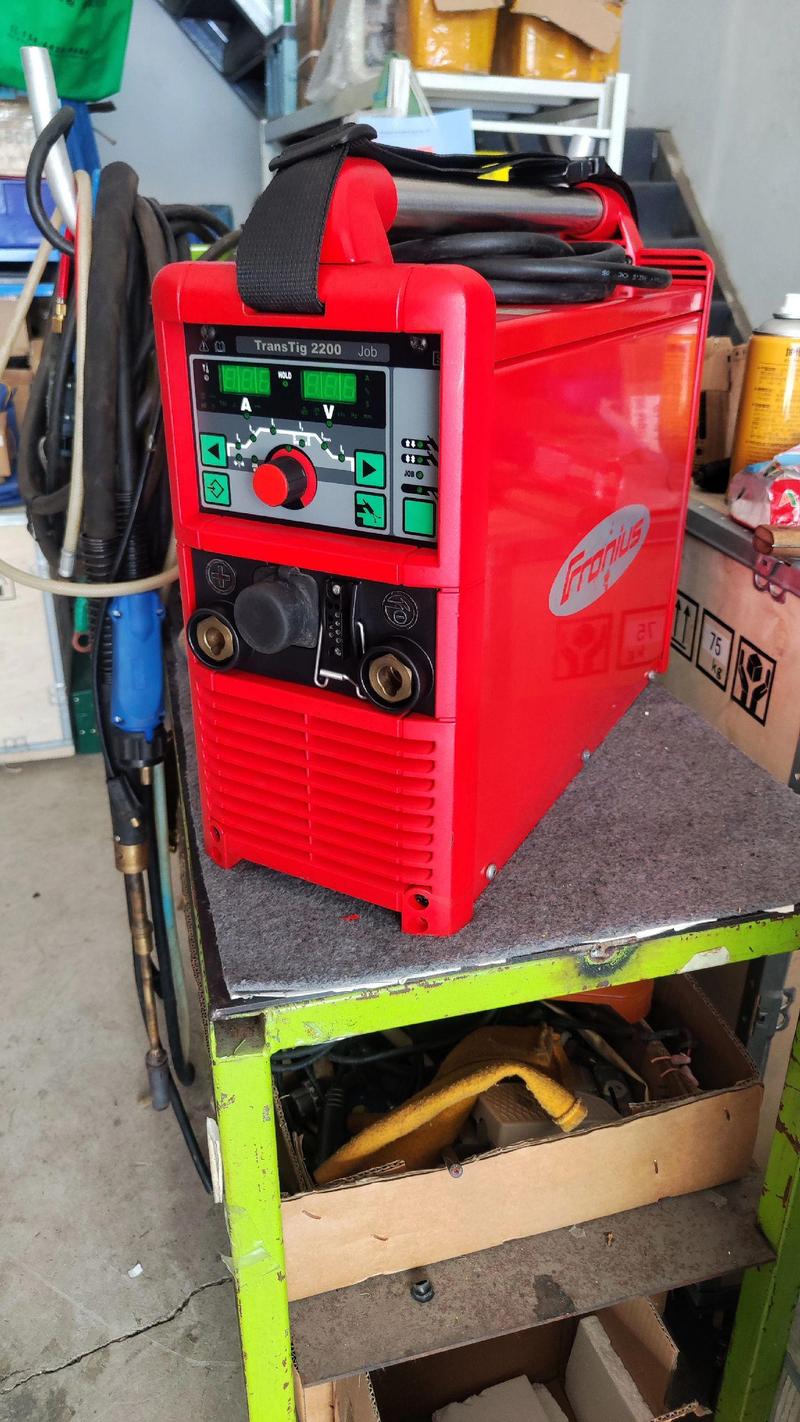
- 焊接工艺参数定型:针对目标法兰规格(直径、壁厚、材质)完成焊接电流、电压、焊接速度、送丝速度、保护气体流量等参数的匹配与记录;
- 试件检测合格率达标:连续焊接若干件试件,外观无咬边、气孔、未熔合等缺陷,必要时经RT/UT检测满足验收标准。
二、调试过程中的关键控制点
- 法兰对中与夹持精度
法兰焊接通常要求焊枪与法兰端面、坡口保持恒定的相对位置。调试时应重点校验:法兰夹持后径向跳动和端面跳动是否在允许范围内(一般以不超过坡口间隙公差的一半为宜);旋转一周内焊枪高度波动是否影响电弧稳定。必要时通过调整卡盘同心度、增加辅助支撑来消除偏差。
- 焊接位置与坡口适应性
不同规格法兰的坡口角度、钝边尺寸和间隙存在差异。调试阶段应选取代表性规格进行覆盖性试验,验证焊枪角度调节范围和坡口跟踪能力。对于有填丝要求的工艺,应校准送丝嘴与坡口的相对位置,避免焊丝偏移导致侧壁未熔合。
- 焊接热输入与变形控制
法兰属于环形焊缝,焊接热输入不当易引起法兰端面变形或密封面失效。调试时应根据材质和壁厚确定焊接层道数和层间温度控制策略,并通过试件测量焊后法兰端面平面度变化。必要时采用对称焊接、分段退焊或增加刚性固定措施。
- 保护气与焊后成形
保护气体流量和喷嘴距工件距离直接影响气孔倾向。调试中应确认气路无泄漏、流量计读数稳定,并在试件上观察焊缝表面颜色和成形均匀性。对于不锈钢法兰,还应确认背面保护措施是否到位。
三、调试完成后的验收与确认清单
设备调试完成后,建议按以下清单逐项确认并签字归档:
- 设备几何精度检测记录(夹持同心度、焊枪重复定位精度等);
- 空载运行试验记录(连续运行不少于30分钟,各轴动作无异常);
- 焊接工艺参数记录表(按法兰规格分类整理,附试件编号);
- 试件外观检查与无损检测报告;
- 安全防护功能测试记录(急停、光栅、防护门联锁、烟雾净化等);
- 操作与维护培训记录及作业指导书交付确认。以上文件齐备,方可判定调试工作实质完成。
四、投产前的注意事项
- 参数锁定与防误改
调试确定的焊接参数应在人机界面中设置权限管理,避免操作人员随意修改。对不同法兰规格建立工艺参数库,调用时自动匹配,减少人为差错。
- 首件检验制度
正式生产前执行首件三检(自检、互检、专检),确认焊缝成形、尺寸和位置符合图纸要求后方可批量生产。批量生产过程中按频次抽检,监控参数漂移趋势。
- 易损件与耗材准备
调试期间已暴露出导电嘴、保护嘴、送丝轮等易损件的磨损周期,应据此建立备件库存和更换周期表,避免生产中因耗材问题导致焊接质量波动。
- 环境与辅助条件确认
确认焊接电源输入电压稳定、冷却水循环正常、气源压力露点达标。对于自动化法兰焊接设备,还应确认工件周转方式和上下料节拍与生产计划匹配。
五、
法兰焊接设备调试完成是焊接质量起点而非终点。规范完成调试记录、工艺参数归档和人员培训,把调试成果固化为可重复执行的作业标准,才能让设备在后续生产中持续输出稳定合格的焊缝。建议设备管理人员将调试验收清单纳入设备档案,并在投产后第一个月加密巡检和抽检频次,及时发现并纠正早期漂移,为长期稳定运行打好基础。
如若转载,请注明出处:http://www.jshfuv.com/product/47.html
更新时间:2026-10-22 17:38:36